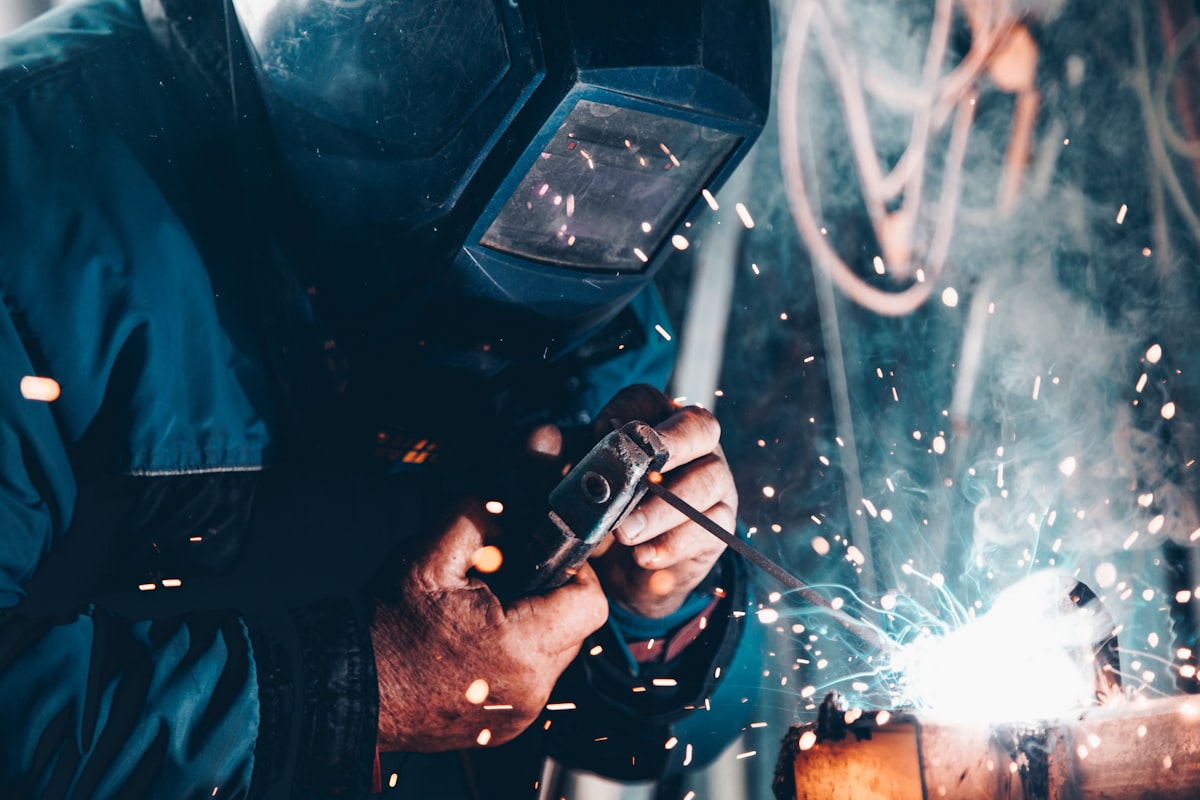
Elektrik ark kaynağı, iki metal parçayı birleştirmek için bir elektrik arkının açığa çıkardığı yüksek ısıdan yararlanan bir yöntemdir. Teknik literatürde en yaygın türü örtülü elektrot ark kaynağı (SMAW / MMA) olarak geçer. Elektrot ile iş parçası arasında oluşan ark, sıcaklığı yaklaşık 3.000–6.000 °C'ye kadar çıkararak metali eritir ve iki parçanın kaynaşmasını sağlar. Bu yazıda yöntemin çalışma mantığını, ekipmanını, avantajlarını ve doğru uygulama için dikkat edilmesi gereken noktaları ele alıyoruz.
Elektrik Ark Kaynağı Nasıl Çalışır?
Yöntemin temeli, kaynak makinesinden gelen akımın örtülü bir elektrot üzerinden iş parçasına aktarılmasıdır. Elektrot iş parçasına kısa süre dokundurulup hafifçe çekildiğinde iki yüzey arasında sürekli bir ark tutuşur. Bu ark hem elektrotun metal çekirdeğini hem de birleştirilecek parçanın yüzeyini eriterek ortak bir kaynak banyosu oluşturur.
Elektrotun dış yüzeyindeki örtü (flux), ısıyla birlikte gaz açığa çıkararak kaynak banyosunu havanın oksijen ve azotundan korur. Aynı örtü, katılaşan dikişin üzerinde cüruf adı verilen bir tabaka bırakır; bu tabaka soğuma sırasında dikişi korur ve sonradan tel fırça veya çekiçle temizlenir.
Doğru Akım (DC) mı, Alternatif Akım (AC) mı?
Ark kaynağında hem DC hem AC kullanılabilir. DC kaynak daha kararlı bir ark ve daha temiz dikiş verdiği için ince malzemelerde ve pozisyon kaynaklarında tercih edilir. AC ise özellikle manyetik üfleme (ark sapması) sorununun yaşandığı kalın parçalarda avantaj sağlar. Elektrotun kutuplaması (DC+ veya DC-) nüfuziyeti ve ısı dağılımını doğrudan etkiler.
Gerekli Ekipman
- Kaynak makinesi (transformatör/inverter): İhtiyaca uygun akımı sağlayan güç kaynağı. İnverter makineler hafifliği ve enerji verimliliğiyle günümüzde öne çıkar.
- Örtülü elektrot: Hem dolgu metali hem de koruyucu gaz kaynağı görevini üstlenir.
- Elektrot pensi ve şase kablosu: Akımı elektroda ve iş parçasına iletir.
- Kişisel koruyucu donanım: Kaynak maskesi (otomatik kararan camlı), deri eldiven, önlük ve çelik burunlu ayakkabı.
Ark kaynağının en büyük gücü sadeliğinde saklıdır: elektrik, bir elektrot ve deneyimli bir el. Rüzgârlı sahalarda bile gazaltı yöntemlerine göre daha güvenilir sonuç verir.
Elektrot Seçimi
Elektrot seçimi, kaynak kalitesini belirleyen en kritik kararlardan biridir. Elektrotlar üzerinde bulunan standart kodlar (örneğin AWS'ye göre E6013, E7018) elektrotun çekme dayanımını, kullanılabileceği pozisyonları ve örtü tipini belirtir. Kayseri'deki atölye pratiğinde en sık karşılaşılan iki tip şunlardır:
- Rutil elektrotlar (ör. E6013): Kolay tutuşur, ark kararlıdır ve dikiş görünümü düzgündür. Genel bakım-onarım ve ince sac işleri için idealdir.
- Bazik (düşük hidrojen) elektrotlar (ör. E7018): Yüksek dayanımlı, çatlamaya dirençli dikiş verir. Taşıyıcı çelik konstrüksiyon ve kalın kesitli birleştirmelerde tercih edilir; kullanımdan önce nem almaması için etüvde kurutulması gerekir.
Yöntemin Avantaj ve Sınırları
| Özellik | Değerlendirme |
|---|---|
| Ekipman maliyeti | Düşük, taşınabilir |
| Saha / açık alan kullanımı | Çok uygun (rüzgâra dayanıklı) |
| Farklı malzemelere uyum | Yüksek (çelik, dökme demir, alaşımlar) |
| Kaynak hızı | Gazaltına göre daha düşük |
| İnce sac uygunluğu | Sınırlı (delme riski) |
Sık Yapılan Hatalar
Ark boyunun gereğinden uzun tutulması sıçrama ve zayıf nüfuziyete; çok kısa tutulması ise elektrotun yapışmasına yol açar. Yetersiz akım cüruf kalıntısı ve yetersiz erime bırakırken, aşırı akım yanma oluğu (undercut) yaratır. Nemli elektrot kullanımı ise dikişte gözeneklere ve çatlaklara neden olan en yaygın kusurlardandır.
Sonuç
Elektrik ark kaynağı, doğru elektrot ve doğru parametrelerle uygulandığında son derece sağlam ve ekonomik birleştirmeler sunar. Yöntemin başarısı büyük ölçüde kaynakçının deneyimine bağlıdır. 2M Metal olarak Kayseri'de çelik konstrüksiyondan bakım-onarıma kadar tüm ark kaynağı ihtiyaçlarınızda sertifikalı ekibimizle yanınızdayız.